
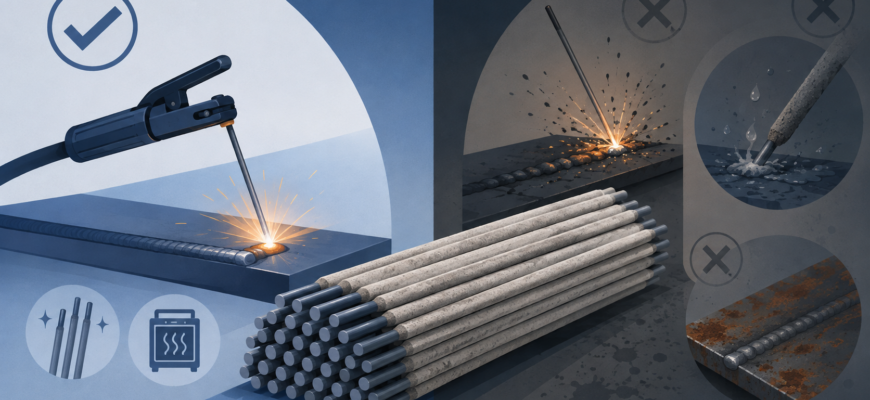
При выборе расходных материалов для ручной дуговой сварки важно смотреть не только на привычную маркировку, но и на толщину металла, положение шва, возможности аппарата и состояние соединяемых деталей. Если рассматриваются электроды МР-3 для выполнения обычных сварочных работ необходимо заранее сопоставить их диаметр с конкретной задачей и проверить рекомендации производителя по режиму сварки.
Главный принцип прост: электрод подбирают под соединение, а не наоборот. Слишком большой диаметр затрудняет работу с тонкой деталью и повышает риск прожога, а слишком маленький заставляет делать больше проходов и может снижать производительность. После выбора диаметра нужно настроить подходящий ток, подготовить поверхность и выполнить пробный шов на ненужном фрагменте металла.
- Для каких задач используют МР-3
- Диаметр электрода: основной параметр выбора
- Как подобрать сварочный ток
- Признаки слишком малого тока
- Признаки чрезмерного тока
- Почему состояние металла влияет на результат
- Подготовка соединения важнее попытки исправить всё режимом
- Порядок настройки перед основной сваркой
- Длина дуги и движение электрода
- Что происходит со шлаком
- Хранение электродов
- Типичные ошибки при выборе и работе
- Выбор только по названию марки
- Слишком большой диаметр для тонкой детали
- Попытка устранить плохой контакт увеличением тока
- Сварка по загрязнённой поверхности без необходимости
- Работа неизвестно каким электродом
- Оценка только внешнего вида
- Как выбрать электроды под конкретную работу
- Что проверить при получении новой пачки
- Как понять, что режим уже близок к рабочему
- Безопасность при ручной дуговой сварке
- Практический алгоритм выбора
- Что сделать перед началом основной работы
Для каких задач используют МР-3
МР-3 относятся к распространённым покрытым электродам для ручной дуговой сварки сталей соответствующего назначения. Их часто рассматривают для изготовления и ремонта металлических конструкций, где применяется обычная ручная сварка штучным электродом: рам, ограждений, элементов хозяйственных конструкций, отдельных деталей и других сварных соединений.
Практическая ценность этого типа электродов заключается в том, что работа с ними не требует сложного дополнительного оборудования помимо подходящего сварочного источника и стандартной оснастки. Однако сама маркировка МР-3 ещё не означает, что любые электроды с таким обозначением можно использовать в одинаковом режиме. Состав покрытия, допустимые пространственные положения, рекомендуемый ток и другие параметры необходимо сверять с информацией конкретного изготовителя.
Перед началом работы полезно определить несколько исходных условий:
- марку и приблизительную толщину свариваемого металла;
- тип соединения: стыковое, угловое, нахлёсточное или другое;
- пространственное положение будущего шва;
- доступность соединения для электрода;
- тип и рабочий диапазон сварочного аппарата;
- требования к прочности и внешнему виду соединения;
- состояние поверхности металла.
Чем ответственнее конструкция, тем меньше оснований выбирать расходные материалы только по удобству зажигания дуги или наличию подходящего диаметра. Для нагруженных и регламентируемых соединений выбор электрода должен учитывать требования проекта, технологии сварки и применимых нормативных документов.
Диаметр электрода: основной параметр выбора
Диаметр стержня напрямую связан с количеством металла, которое можно наплавить за определённое время, и с необходимым сварочным током. Поэтому начинать подбор удобно именно с него.
Для относительно тонких деталей обычно применяют меньший диаметр. По мере увеличения толщины металла можно переходить к более крупным электродам, особенно если соединение выполняется в несколько проходов. При этом нельзя считать толщину детали единственным критерием: положение шва и геометрия разделки также влияют на выбор.
| Условия работы | Логика выбора диаметра | Что учитывать |
|---|---|---|
| Тонкий металл | Предпочтителен меньший диаметр | Снижается риск перегрева и прожога |
| Металл средней толщины | Диаметр выбирают с учётом требуемой производительности | Нужно обеспечить нормальное проплавление без чрезмерной сварочной ванны |
| Толстая деталь | Возможен больший диаметр или несколько проходов | Необходимо учитывать подготовку кромок и последовательность наложения валиков |
| Сварка в неудобном положении | Чрезмерно крупный диаметр может мешать контролю ванны | Удобство управления расплавленным металлом становится особенно важным |
Попытка взять электрод крупнее только ради ускорения работы не всегда оправданна. Вместе с диаметром возрастает необходимый ток и увеличивается сварочная ванна. На тонкой детали это может закончиться деформацией, прожогом кромки или грубым валиком.
Как подобрать сварочный ток
Универсального значения тока для всех электродов МР-3 одного диаметра нет. Рабочий диапазон зависит от диаметра, конкретной продукции, положения сварки и особенностей источника питания. Основной ориентир следует искать на упаковке или в технической документации изготовителя.
После установки исходного значения режим удобно уточнить пробной сваркой. Поведение дуги и сварочной ванны быстро показывает, насколько настройка подходит конкретному сочетанию электрода и детали.
Признаки слишком малого тока
При недостаточной силе тока дуга может зажигаться неуверенно, электрод начинает чаще прилипать к детали, а сварочная ванна получается недостаточно подвижной. Валик нередко формируется высоким и узким, а полноценное сплавление кромок становится сложнее.
Однако частое прилипание нельзя автоматически объяснять только низким током. Причиной могут быть влажные или повреждённые электроды, загрязнённый металл, плохой контакт обратного кабеля либо неправильная техника удержания дуги.
Признаки чрезмерного тока
Слишком большой ток увеличивает тепловложение. Дуга становится более агрессивной, возрастает разбрызгивание, сложнее контролировать жидкий металл, а на тонкой детали появляется опасность прожога. Кромки шва также могут формироваться неудовлетворительно.
Поэтому настройку лучше выполнять постепенно. Если изготовитель приводит диапазон, разумно начинать с режима внутри этого диапазона и корректировать его небольшими шагами по результатам пробного шва.
Почему состояние металла влияет на результат
Удобство некоторых покрытых электродов иногда воспринимают как разрешение сваривать практически неподготовленный металл. Такой подход ухудшает воспроизводимость результата. Даже если дугу удаётся поддерживать, загрязнения способны мешать стабильному формированию соединения.
Перед сваркой желательно убрать из рабочей зоны всё, что можно удалить без неоправданных затрат:
- рыхлую ржавчину;
- масло и жировые загрязнения;
- грязь и влагу;
- отслаивающуюся краску;
- окалину, если она мешает нормальному свариванию;
- заусенцы и дефекты кромок, препятствующие правильной сборке.
Особое внимание требуется месту подключения обратного кабеля. Контакт зажима с загрязнённой, окрашенной или сильно окисленной поверхностью может быть нестабильным, что непосредственно сказывается на поведении дуги.
Подготовка соединения важнее попытки исправить всё режимом
Хорошая сварка начинается ещё до включения аппарата. Детали должны быть правильно выставлены и зафиксированы. Если между ними сохраняется случайный большой зазор или кромки смещены относительно друг друга, повышение или снижение тока не устранит геометрическую проблему.
Для деталей значительной толщины может потребоваться подготовка кромок, чтобы обеспечить доступ дуги и возможность сформировать соединение по требуемой глубине. Конкретная разделка зависит от типа соединения, толщины материала и требований к конструкции, поэтому одной универсальной формы для всех работ нет.
При сборке длинной конструкции полезно учитывать сварочные деформации. Локальный нагрев и последующее охлаждение вызывают усадку металла. Если полностью проваривать длинный шов без продуманной последовательности, деталь может заметно повести.
Порядок настройки перед основной сваркой
Если материал и электроды используются впервые в конкретном сочетании, безопаснее сначала настроить процесс на обрезке того же или максимально близкого по свойствам и толщине металла.
- Осмотрите электроды. Покрытие не должно иметь очевидных повреждений, сильного осыпания и следов ненадлежащего хранения.
- Очистите пробную деталь. Подготовьте поверхность примерно так же, как будет подготовлено основное соединение.
- Обеспечьте хороший контакт массы. Закрепите обратный провод на чистом участке металла.
- Установите режим по данным изготовителя. Учитывайте диаметр электрода и тип используемого сварочного источника.
- Зажгите дугу и выполните короткий валик. Оцените стабильность горения, характер ванны и возможность контролировать её перемещение.
- Скорректируйте режим. Если электрод систематически прилипает или, наоборот, процесс становится чрезмерно агрессивным, выясните причину и изменяйте настройки постепенно.
- После охлаждения очистите шов. Удаление шлака позволяет увидеть фактическую форму валика и обнаружить явные поверхностные дефекты.
Пробная сварка особенно полезна на тонкостенных деталях. Она позволяет подобрать сочетание тока, скорости движения и длины дуги без риска сразу повредить готовую заготовку.
Длина дуги и движение электрода
Даже правильно подобранный ток не компенсирует нестабильную технику. При ручной дуговой сварке необходимо поддерживать контролируемое расстояние между концом электрода и сварочной ванной. Слишком длинная дуга обычно становится менее устойчивой и может увеличивать разбрызгивание, а чрезмерное сокращение расстояния приводит к прилипанию.
По мере плавления электрода его нужно постепенно подавать к детали, одновременно перемещаясь вдоль соединения. Начинающему сварщику приходится контролировать сразу несколько действий: длину дуги, угол наклона, скорость перемещения и положение ванны.
Сложные широкие колебания электродом не являются обязательным условием хорошего шва. Во многих ситуациях более контролируемый результат получается при спокойном движении с минимально необходимыми поперечными перемещениями. Конкретная техника зависит от соединения и требуемой ширины валика.
Что происходит со шлаком
При сварке покрытым электродом на поверхности валика образуется шлаковая корка. После охлаждения её удаляют и очищают поверхность перед оценкой результата или выполнением следующего прохода.
При многопроходной сварке очистка особенно существенна. Остатки шлака между слоями могут превратиться в дефекты внутри соединения. Поэтому новый валик не следует накладывать поверх плохо очищенного предыдущего слоя.
После очистки оценивают не только внешний вид, но и равномерность шва, его сопряжение с основным металлом и отсутствие заметных поверхностных дефектов. Красивый валик сам по себе не доказывает качество соединения внутри.
Хранение электродов
Покрытые электроды чувствительны к условиям хранения. Сырость может влиять на свойства покрытия и поведение электрода при сварке. Поэтому упаковку желательно держать в сухом помещении и защищать от непосредственного контакта с водой, конденсатом и резкими неблагоприятными условиями окружающей среды.
Если упаковка долго находилась во влажном месте или состояние расходных материалов вызывает сомнения, не следует самостоятельно назначать произвольный режим прокалки. Допустимая температура и продолжительность восстановления зависят от конкретной продукции. Эти сведения необходимо брать из документации изготовителя.
Также не стоит смешивать остатки разных партий в немаркированной таре. Через некоторое время становится трудно определить тип электрода, производителя и рекомендуемые режимы. Для ответственной сварки такая потеря идентификации особенно нежелательна.
Типичные ошибки при выборе и работе
Выбор только по названию марки
Одинаковое обозначение группы расходных материалов не отменяет необходимости читать маркировку упаковки. Возможности применения и рекомендуемые режимы конкретной продукции следует проверять отдельно.
Слишком большой диаметр для тонкой детали
Желание быстрее наплавить металл приводит к необходимости увеличивать тепловложение. Результатом может стать прожог или сильное коробление. Для тонкого изделия обычно разумнее получить управляемую небольшую ванну, чем пытаться максимально увеличить производительность.
Попытка устранить плохой контакт увеличением тока
Если обратный кабель закреплён ненадёжно, регулировка аппарата не решает первопричину. Сначала нужно проверить соединения, зажим, кабели и место контакта с деталью.
Сварка по загрязнённой поверхности без необходимости
То, что дугу удаётся зажечь на ржавчине или старом покрытии, не означает, что подготовка бесполезна. Очистка зоны соединения делает условия предсказуемее и облегчает контроль результата.
Работа неизвестно каким электродом
Если маркировка потеряна, условия хранения неизвестны, а назначение электрода нельзя установить, использовать его для ответственной конструкции рискованно. Экономия нескольких расходников не компенсирует последствия дефектного соединения.
Оценка только внешнего вида
Ровная поверхность после удаления шлака — полезный визуальный признак, но она не показывает всё, что происходит внутри соединения. Для конструкций, где разрушение представляет серьёзный риск, требования к контролю определяются назначением изделия и соответствующей технологией.
Как выбрать электроды под конкретную работу
Практический выбор удобно строить не вокруг вопроса «какая марка лучше», а вокруг условий будущего шва.
- Для тонкой заготовки в первую очередь требуется управлять тепловложением, поэтому важны небольшой подходящий диаметр, точная настройка аппарата и уверенная техника.
- Для более массивной детали учитываются возможность полноценного провара, подготовка кромок и необходимость нескольких проходов.
- Для ремонта старой конструкции большое значение имеет подготовка поверхности и понимание того, какой металл фактически предстоит сваривать.
- Для неудобного пространственного положения нужно проверить, допускает ли конкретный электрод такую работу и насколько сварщик способен контролировать ванну.
- Для ответственного соединения приоритет имеют проектные требования, предписанная технология и контроль, а не просто удобство выбранного расходного материала.
Что проверить при получении новой пачки
До начала сварки полезно уделить несколько минут упаковке и маркировке. Это позволяет избежать ситуации, когда режим приходится подбирать практически вслепую.
Проверьте обозначение продукции, диаметр, рекомендации по сварочному току, допустимые положения и указания изготовителя по хранению. Если приведены требования к источнику питания или полярности, их также необходимо учитывать. Не следует автоматически переносить настройки, которые хорошо работали с другой пачкой или продукцией другого изготовителя.
Осмотрите и сами электроды. Незначительные особенности поверхности не стоит трактовать без технических оснований, однако явно разрушенное или массово осыпающееся покрытие — повод не начинать сварку ответственного изделия до выяснения состояния материала.
Как понять, что режим уже близок к рабочему
Настроенный процесс ощущается прежде всего по управляемости. Дуга поддерживается без постоянного прилипания, сварочная ванна движется предсказуемо, а сварщик успевает контролировать её положение. После удаления шлака валик должен соответствовать задаче и нормально сопрягаться с соединяемыми кромками.
Если приходится постоянно компенсировать нестабильность резкими движениями руки, бесконечно менять ток или чрезмерно увеличивать длину дуги, лучше остановиться и проверить исходные условия. Нередко проблема находится не в самом режиме, а в подготовке поверхности, контакте кабелей, состоянии электродов или несоответствии диаметра детали.
Безопасность при ручной дуговой сварке
Сварочная дуга представляет опасность для глаз и кожи, расплавленный металл и шлак могут вызвать ожоги, а искры способны стать источником пожара. Работать следует в подходящей сварочной маске, защитной одежде, перчатках и обуви, закрывающих тело от излучения и брызг.
Рабочее место необходимо очистить от легко воспламеняющихся материалов. Особая осторожность требуется при сварке конструкций, рядом с которыми могут находиться скрытые горючие элементы. Нельзя начинать работу с ёмкостями и трубопроводами неизвестного назначения или истории эксплуатации: наличие остатков горючих веществ способно создать смертельно опасную ситуацию.
Также требуется нормальная вентиляция. Дым и аэрозоли, возникающие при сварке, не следует вдыхать. При работе в ограниченных пространствах, с окрашенными, оцинкованными или иным образом покрытыми деталями риски могут существенно возрастать и требуют отдельной оценки условий.
Практический алгоритм выбора
Для большинства бытовых и мастерских задач последовательность принятия решения можно сократить до нескольких вопросов. Сначала определите материал и толщину детали. Затем уточните тип и положение соединения. После этого выберите подходящий для этих условий электрод и диаметр, сверившись с маркировкой производителя. Настройте аппарат в рекомендованном диапазоне и обязательно проверьте результат на пробном металле, если сочетание расходника, аппарата и заготовки вам незнакомо.
Такой подход надёжнее выбора по принципу «этими электродами обычно варят всё». МР-3 могут быть удобным расходным материалом для подходящих задач ручной дуговой сварки, но качество соединения определяется всей системой: правильным назначением электрода, состоянием металла, диаметром стержня, режимом аппарата, подготовкой соединения и техникой сварщика.
Что сделать перед началом основной работы
Перед сваркой готовой конструкции полезно ещё раз пройти короткую проверку: идентифицированы ли электроды, соответствуют ли они материалу и задаче, сухие ли расходники, очищены ли кромки, правильно ли собраны детали, надёжно ли подключён обратный кабель и проверен ли выбранный режим на пробном шве.
Если все эти условия выполнены, дальнейшая настройка становится значительно проще: сварщик корректирует уже конкретные параметры процесса, а не пытается режимом тока компенсировать одновременно неподходящий диаметр, загрязнение, влажное покрытие и плохой электрический контакт. Именно такая последовательность помогает получать более предсказуемый результат и быстрее находить причину проблемы, если сварка идёт не так, как ожидалось.