
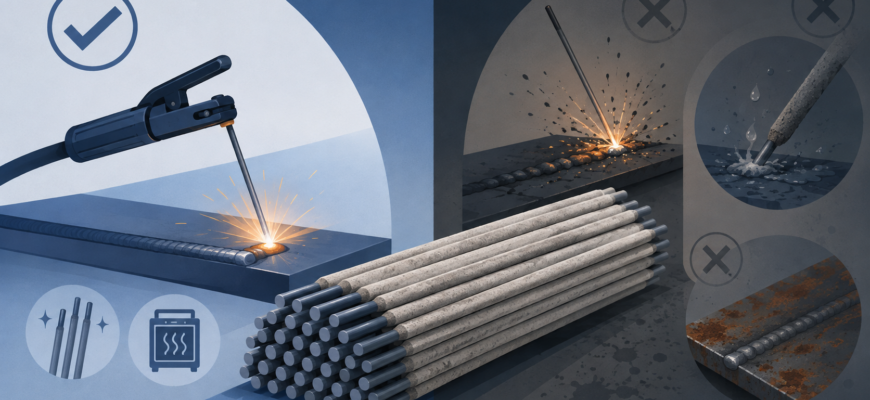
При выборе расходных материалов для ручной дуговой сварки сначала нужно сопоставить толщину металла, положение будущего шва и возможности сварочного аппарата. Если среди расходников рассматриваются электроды МР-3 как вариант для предстоящей работы полезно заранее определить требуемый диаметр и проверить рекомендации конкретного производителя по току, полярности и допустимым пространственным положениям.
Главная ошибка при выборе — ориентироваться только на название марки. На результат влияют сразу несколько факторов: состав свариваемой стали, толщина деталей, тип соединения, диаметр электрода, настройка тока, состояние покрытия и подготовка кромок. Поэтому даже привычный расходный материал может вести себя по-разному при сварке тонкого профиля, массивной детали или вертикального соединения.
- Для каких задач применяют электроды типа МР-3
- С чего начинать выбор
- Как диаметр электрода связан с толщиной металла
- Почему сварочный ток нельзя выбирать на глаз
- Постоянный или переменный ток
- Положение шва влияет на выбор не меньше диаметра
- Насколько тщательно нужно очищать металл
- Почему состояние покрытия электрода имеет значение
- Как понять, что режим подобран неправильно
- Электрод постоянно прилипает
- Сварочная ванна становится слишком жидкой
- Валик лежит на поверхности без уверенного соединения с кромками
- Дуга работает нестабильно
- Короткая дуга или длинная
- Нужны ли поперечные движения электродом
- Когда необходима разделка кромок
- Как выполнять многопроходный шов
- Как оценить готовый шов
- Чем отличаются электроды одной марки от продукции разных изготовителей
- Типичные ошибки при работе с МР-3
- Выбирать самый крупный диаметр ради скорости
- Компенсировать плохую подготовку повышением тока
- Копировать чужие настройки аппарата
- Не очищать предыдущий проход
- Игнорировать состояние расходников
- Как выбрать вариант для конкретной ситуации
- Практический порядок подготовки к работе
- Что в итоге определяет удачный выбор
Для каких задач применяют электроды типа МР-3
МР-3 относится к распространённым обозначениям покрытых электродов для ручной дуговой сварки. Такие расходные материалы обычно рассматривают при работе с конструкционными углеродистыми и низколегированными сталями, однако фактическое назначение конкретной продукции необходимо сверять с маркировкой на упаковке и технической документацией производителя.
Покрытие электрода выполняет несколько задач одновременно. При горении дуги оно участвует в формировании газовой и шлаковой защиты расплавленного металла, влияет на устойчивость дуги, перенос металла и формирование поверхности шва. После остывания образовавшийся шлак удаляют, чтобы проверить получившееся соединение и при необходимости выполнить следующий проход.
Марку расходника нельзя выбирать исключительно по привычке. Если предстоит сваривать неизвестную сталь, ответственные элементы или конструкцию с установленными требованиями к механическим свойствам соединения, сначала необходимо определить материал деталей и требования к сварному шву.
С чего начинать выбор
Практичный порядок выбора начинается не с диаметра электрода, а со свариваемого изделия. Нужно понять, какой металл предстоит соединять и в каких условиях будет выполняться работа. После этого проще определить подходящий расходный материал и режим.
Перед покупкой или началом сварки желательно проверить:
- марку или хотя бы тип свариваемой стали;
- толщину каждой соединяемой детали;
- тип соединения — стыковое, угловое, нахлёсточное или другое;
- возможность сваривать в удобном нижнем положении;
- характеристики источника сварочного тока;
- допустимый ток для выбранного диаметра;
- указанные изготовителем требования к полярности;
- состояние покрытия и условия хранения электродов.
Такой подход уменьшает вероятность ситуации, когда расходник формально подходит по названию, но выбранный диаметр оказывается неудобен для конкретной толщины металла или сварочный аппарат не обеспечивает требуемый режим.
Как диаметр электрода связан с толщиной металла
Диаметр — один из главных рабочих параметров. Более тонкий электрод позволяет работать с меньшими токами и удобнее при сварке небольших деталей, коротких швов и участков, где особенно важно контролировать тепловложение. Более крупный диаметр рассчитан на более высокий ток и позволяет быстрее наплавлять металл, но требует соответствующей толщины детали и мощности источника.
Нельзя устанавливать диаметр только по одному универсальному правилу. На его выбор влияют форма разделки кромок, доступ к соединению, пространственное положение, количество проходов и квалификация сварщика. Например, один и тот же стык можно выполнить за один проход либо сформировать несколькими более контролируемыми проходами.
| Условие работы | Что учитывать при выборе диаметра |
|---|---|
| Тонкая деталь | Предпочтителен хороший контроль тепловложения и сварочной ванны; слишком крупный электрод усложняет эту задачу |
| Средняя толщина | Диаметр выбирают с учётом производительности, типа соединения и допустимого тока |
| Толстая деталь | Может потребоваться разделка кромок и несколько проходов вместо попытки заполнить соединение за один раз |
| Вертикальный или потолочный шов | Удобство управления сварочной ванной становится важнее максимальной производительности |
Особенно осторожно следует работать с тонкостенными деталями. Здесь чрезмерный ток или слишком медленное движение электрода увеличивают риск прожога и деформации. Уменьшение диаметра само по себе проблему не решает: одновременно приходится правильно выбирать режим и технику ведения дуги.
Почему сварочный ток нельзя выбирать на глаз
Для каждого диаметра существует рабочий диапазон сварочного тока, но конкретные значения зависят от исполнения электрода и рекомендаций его изготовителя. Поэтому таблица на упаковке или в технической документации конкретной продукции имеет приоритет перед универсальными советами.
Недостаточный ток обычно затрудняет поддержание устойчивой дуги. Электрод может чаще прилипать, а соединение — формироваться с недостаточным проплавлением. Чрезмерный ток, напротив, делает процесс слишком интенсивным, повышает тепловложение и может ухудшить управление сварочной ванной.
Настройку режима разумно выполнять последовательно:
- Выберите диаметр с учётом детали и типа соединения.
- Найдите рекомендованный изготовителем диапазон сварочного тока.
- Установите значение внутри этого диапазона с учётом положения шва.
- Выполните пробный шов на ненужном фрагменте аналогичного металла, если такая возможность есть.
- Оцените устойчивость дуги, формирование валика и степень проплавления.
- Корректируйте режим небольшими шагами, не выходя без необходимости за рекомендации изготовителя.
Пробный шов особенно полезен после изменения диаметра, источника питания или положения детали. Настройка, удобная для горизонтально расположенной заготовки, не обязательно будет столь же управляемой на вертикальном участке.
Постоянный или переменный ток
Совместимость конкретного электрода с постоянным и переменным током определяется его исполнением. Даже если определённая марка широко используется с разными источниками, при выборе конкретной упаковки следует проверять сведения изготовителя.
При постоянном токе значение имеет и полярность подключения. Она влияет на распределение тепла между электродом и изделием, поэтому произвольно выбирать схему подключения не следует. Информация о рекомендуемом роде тока и полярности обычно относится именно к характеристикам конкретных электродов.
Это особенно актуально для владельцев инверторов, которые привыкли использовать одну схему подключения для большинства бытовых работ. После перехода на другой тип расходника стоит заново проверить рекомендации, а не переносить прежние настройки автоматически.
Положение шва влияет на выбор не меньше диаметра
Самое удобное положение для ручной сварки — то, при котором расплавленный металл легче удерживается в зоне соединения. Если деталь можно повернуть и выполнить большую часть работы в нижнем положении, процесс обычно становится проще контролировать.
При вертикальной и особенно потолочной сварке расплавленный металл стремится вытечь из ванны под действием силы тяжести. В таких условиях приходится точнее контролировать длину дуги, скорость движения и количество расплавленного металла.
Поэтому перед работой необходимо проверить, допускает ли конкретное исполнение электрода требуемое положение сварки. Название марки само по себе не заменяет соответствующую информацию изготовителя.
Насколько тщательно нужно очищать металл
Даже расходники, которые способны работать в неидеальных монтажных условиях, не отменяют подготовку соединения. Чем чище зона сварки, тем меньше неконтролируемых факторов приходится компенсировать настройкой тока и техникой ведения электрода.
Перед сваркой желательно удалить с участка соединения:
- рыхлую ржавчину;
- краску и другие покрытия;
- масляные загрязнения;
- грязь;
- влагу;
- окалину, если она мешает качественному формированию соединения.
Особое внимание требуется месту подключения зажима обратного кабеля. Плохой электрический контакт может приводить к нестабильному процессу, который ошибочно принимают за недостаток электрода или неправильную настройку аппарата.
Почему состояние покрытия электрода имеет значение
Покрытие должно оставаться целым и соответствовать условиям применения. Если оно сильно осыпается, имеет заметные повреждения или электроды хранились в неподходящих условиях, поведение дуги и качество сварки могут измениться.
Отдельная проблема — воздействие влаги. Требования к хранению, возможной сушке и повторному прокаливанию различаются в зависимости от типа покрытия и конкретной продукции. Поэтому нельзя использовать один универсальный температурный режим для любых электродов.
Если расходники отсырели, правильным решением будет сначала найти инструкцию изготовителя. Случайный интенсивный нагрев способен не восстановить, а повредить покрытие.
Как понять, что режим подобран неправильно
Сварочный процесс даёт достаточно много признаков, по которым можно заметить неудачную настройку ещё до завершения всей работы. Один симптом не всегда указывает на единственную причину, поэтому корректировать параметры лучше последовательно.
Электрод постоянно прилипает
Причиной может быть слишком малый ток, чрезмерно короткая дуга, неудобная техника поджига или нестабильный электрический контакт. Прежде чем значительно увеличивать ток, полезно проверить соединения кабелей и убедиться, что установленный режим соответствует диаметру.
Сварочная ванна становится слишком жидкой
Такое поведение может быть связано с чрезмерным током, слишком медленным продвижением или неудачной техникой для выбранного положения. На тонком металле одновременно возрастает риск прожога.
Валик лежит на поверхности без уверенного соединения с кромками
Возможные причины включают недостаточное тепловложение, слишком быстрое движение или неправильную подготовку соединения. В толстом стыке причина может заключаться также в отсутствии необходимой разделки кромок.
Дуга работает нестабильно
Проверять нужно не только расходник. Источником проблемы могут быть загрязнённое место подключения обратного кабеля, плохой контакт в держателе, влажное или повреждённое покрытие, неправильный режим либо особенности электропитания аппарата.
Короткая дуга или длинная
Длиной дуги называют расстояние между рабочим концом электрода и сварочной ванной во время горения. У начинающего сварщика оно часто меняется непроизвольно по мере плавления стержня. Это одна из причин, по которой даже при неизменном токе шов получается неоднородным.
Чрезмерно длинная дуга обычно усложняет управление процессом. Слишком короткая повышает вероятность прилипания электрода. Практическая задача заключается не в удержании математически точного расстояния, а в поддержании устойчивой дуги без резких колебаний.
По мере сгорания электрода руку необходимо постепенно приближать к изделию, одновременно перемещаясь вдоль соединения. Этот навык заметно влияет на результат и не компенсируется одной только точной настройкой аппарата.
Нужны ли поперечные движения электродом
Широкие колебания нужны далеко не при каждом соединении. Иногда более контролируемый результат даёт узкий прямолинейный валик. При заполнении более широкого соединения могут использоваться поперечные движения, однако их амплитуда и скорость должны соответствовать геометрии сварочной ванны.
Чрезмерно широкие движения увеличивают время нахождения металла под нагревом и затрудняют получение равномерного шва. Если соединение имеет значительное сечение, вместо одного чрезмерно широкого прохода часто разумнее рассмотреть многопроходную сварку.
Когда необходима разделка кромок
При увеличении толщины деталей одного поверхностного прохода может оказаться недостаточно для формирования требуемого соединения. Тогда кромкам придают форму, позволяющую сварочной дуге и присадочному металлу сформировать соединение по необходимой глубине.
Геометрия разделки зависит от толщины материала, типа соединения и требований к конструкции. Поэтому принцип «чем толще металл, тем больше электрод» имеет ограниченную применимость. На массивной детали важны не только диаметр и ток, но также подготовка стыка и порядок заполнения.
Как выполнять многопроходный шов
При сварке в несколько проходов каждый следующий слой формируется поверх предыдущего. Между проходами необходимо контролировать состояние поверхности и удалять шлак там, где он образовался.
Если оставить шлак и просто закрыть его новым слоем металла, внутри соединения могут появиться включения. Поэтому последовательность имеет принципиальное значение:
- Выполните первый проход на подобранном режиме.
- Дайте участку остыть настолько, насколько требует выбранная технология работы.
- Удалите шлаковую корку.
- Очистите поверхность и осмотрите предыдущий валик.
- При необходимости устраните обнаруженные поверхностные дефекты.
- Только после этого выполняйте следующий проход.
Для ответственных соединений требования к технологии и контролю определяются не бытовой практикой, а проектной и производственной документацией.
Как оценить готовый шов
Красивый внешний вид сам по себе не доказывает прочность соединения, но визуальная проверка помогает выявить очевидные проблемы. Осмотр выполняют после удаления шлака и очистки поверхности.
При обычной визуальной оценке обращают внимание на несколько признаков:
- равномерность ширины валика;
- плавное сопряжение шва с основным металлом;
- отсутствие заметных пропусков и незаполненных участков;
- отсутствие видимых трещин;
- состояние начала и окончания шва;
- наличие выраженных подрезов или других заметных нарушений геометрии.
Визуальный осмотр не позволяет увидеть скрытые внутренние дефекты. Если сварное соединение относится к нагруженной или ответственной конструкции, необходимый способ контроля определяется требованиями к этой конструкции.
Чем отличаются электроды одной марки от продукции разных изготовителей
Одинаковое или похожее обозначение на упаковке не означает, что любые расходники будут полностью идентичны в работе. Конкретная продукция может различаться назначением, классификационными характеристиками и рекомендуемыми режимами. Именно поэтому технические сведения нужно смотреть для фактически приобретённой партии и производителя.
При сравнении вариантов полезнее изучать не рекламное описание, а рабочие параметры:
- для каких сталей предназначена продукция;
- какие диаметры предлагаются;
- какой ток допускается для каждого диаметра;
- с каким родом тока возможна работа;
- какая полярность рекомендована;
- какие пространственные положения допускаются;
- каковы требования к хранению и подготовке перед сваркой.
Если эти характеристики соответствуют предстоящей задаче, выбор становится обоснованным. Если часть данных неизвестна, лучше уточнить её до начала ответственной работы.
Типичные ошибки при работе с МР-3
Выбирать самый крупный диаметр ради скорости
Больший диаметр действительно позволяет работать на более высоком токе, но это не означает автоматического улучшения результата. На небольшой детали чрезмерное тепловложение усложняет контроль и увеличивает вероятность деформации или прожога.
Компенсировать плохую подготовку повышением тока
Увеличение мощности дуги не превращает грязную или окрашенную поверхность в правильно подготовленный стык. Если загрязнение можно удалить без ущерба для детали, это нужно сделать до сварки.
Копировать чужие настройки аппарата
Одинаковое положение ручки на двух сварочных аппаратах не гарантирует одинакового реального режима. Кроме того, у другого сварщика могли быть иной диаметр, толщина детали, положение шва и конкретное исполнение расходника.
Не очищать предыдущий проход
При многослойной сварке следующий валик не следует укладывать поверх неочищенного шлака. Межслойная очистка нужна для контроля предыдущего прохода и уменьшения риска включений.
Игнорировать состояние расходников
Повреждённое или подвергавшееся воздействию влаги покрытие нельзя считать нормальным только потому, что металлический стержень выглядит целым. Условия дальнейшего использования необходимо определять по рекомендациям изготовителя.
Как выбрать вариант для конкретной ситуации
Для тонкого металла на первый план выходит контроль тепловложения. Нужны подходящий диаметр, аккуратная настройка тока и техника, не позволяющая надолго задерживаться в одной точке.
Для обычных конструкционных работ выбор начинается с проверки совместимости электрода с материалом, после чего диаметр и ток подбираются под толщину деталей и геометрию соединения.
Для вертикального соединения необходимо проверить допустимое положение сварки и подобрать режим, при котором сварочная ванна остаётся управляемой. Максимальная скорость наплавки здесь не является главной целью.
Для толстого металла следует оценивать не только возможность установить более крупный электрод, но и необходимость разделки кромок и выполнения нескольких проходов.
Для ответственного узла недостаточно бытового критерия «шов выглядит нормально». Материал, расходные материалы, технология сварки и контроль должны соответствовать требованиям, установленным для конкретной конструкции.
Практический порядок подготовки к работе
Если задача не относится к специализированному производству и допускает ручную дуговую сварку, подготовку удобно вести от изделия к режиму, а не наоборот.
- Определите материал и толщину соединяемых деталей.
- Выберите тип соединения и оцените необходимость подготовки кромок.
- Проверьте назначение конкретных электродов по их маркировке и документации.
- Выберите подходящий диаметр.
- Сверьте рекомендуемый диапазон тока, род тока и полярность.
- Очистите место сварки и участок для подключения обратного кабеля.
- Проверьте целостность покрытия электродов.
- При возможности сделайте пробный шов на аналогичном материале.
- После остывания удалите шлак и оцените результат.
- Только после проверки режима переходите к основной детали.
Такой порядок позволяет искать причину проблемы последовательно. Если сварка идёт нестабильно, проще понять, связана ли она с режимом, электрическими контактами, подготовкой поверхности или состоянием самого расходного материала.
Что в итоге определяет удачный выбор
Электрод следует выбирать как часть всей технологии сварки, а не как отдельный расходный материал. Для практической работы важны совместимость с металлом, подходящий диаметр, корректный ток, положение соединения, подготовка поверхности и состояние покрытия.
Если параметры конкретной продукции неизвестны, безопаснее свериться с её маркировкой и технической документацией, чем переносить настройки от другого диаметра или другой упаковки. А перед сваркой детали, которую трудно исправить после ошибки, полезно проверить выбранный режим на аналогичном образце. Такой подход помогает отделить проблемы настройки от ошибок подготовки и получить более предсказуемый сварочный процесс.